以下是:益阳市南县高强钢板,Q690E高强钢板 厂家自营的产品参数
| 产品参数 |
|---|
| 产品价格 | 4200/吨 |
|---|
| 发货期限 | 1天 |
|---|
| 供货总量 | 15000吨 |
|---|
| 运费说明 | 电议 |
|---|
| 小起订 | 100kg |
|---|
| 质量等级 | 一级 |
|---|
| 产品材质 | Q355D/Q420B/Q460C/Q550D/Q690D/Q890D/Q960D |
|---|
| 产品品牌 | 多麦金属 |
|---|
| 产品规格 | 3mm-150mm |
|---|
| 发货城市 | 聊城 日照 武安 |
|---|
| 产品产地 | 宝武钢铁 敬业 普阳 山钢 莱钢 |
|---|
| 加工定制 | 可切割 |
|---|
| 产品型号 | 齐全 |
|---|
| 可售卖地 | 全国 |
|---|
| 适用领域 | 矿山设备 煤机设备 装载设备 起重设备 |
|---|
| 库存量 | 15000余吨 |
|---|
| 仓库地址 | 聊城 日照钢联库 武安中贸库 |
|---|
| 范围 | 高强钢板,Q690E高强钢板 自营供应范围覆盖湖南省、益阳市、南县、赫山区、桃江县、安化县、沅江市等区域。 |
|---|
以下是:益阳市南县高强钢板,Q690E高强钢板 厂家自营的图文视频
【多麦】为客户提供多样化产品,包括
赫山Q235NH耐候钢板、
桃江35#钢板、
安化NM450耐磨板等,适配多元场景需求。
高强钢板,Q690E高强钢板 厂家自营,
【多麦金属】高锰耐磨耐候钢板生产厂家(益阳市南县分公司)专业从事
高强钢板,Q690E高强钢板 厂家自营,联系人:
朱经理,电话:
【19963572572】,以下是高强钢板,Q690E高强钢板 厂家自营的详细页面。 湖北省,益阳市,南县 南县建制较迟,于清光绪二十一年(1895年)设县建制,但历史却悠久。全县范围内共调查发现文化遗址40处(其中新石器时代遗址达20处)、古墓葬群13处、古建筑2处、古石刻文物点7处、近现代重要史迹5处,其中有61处被载入《中国文物地图集·湖南分册》,有省级文物保护单位1处,县级文物保护单位12处。1988年,南县被国务院批准为“革命老区县”。 2019年1月9日,凭借地花鼓入选2018—2020年度“中国民间文化艺术之乡”名单。
文字再美,也抵不过视频中的高强钢板,Q690E高强钢板 厂家自营产品真实呈现,赶快点击观看吧!
以下是:益阳南县高强钢板,Q690E高强钢板 厂家自营的图文介绍
高性价比的 南县Q460CE高强钢板 、南县本地附近Q550D高强板厂家 、益阳南县本地Q690E高强钢板 行业解决方案
①拥有 南县Q690D高强板厂家 、南县Q460C钢板切割 、益阳南县Q355E耐低温钢板 行业加工解决方案经验,为您量身定制行业专属方案
②免费提供 南县本地Q245R钢板厂家 、南县就近Q460C高强板厂家 产品试样加工,欢迎广大客户来电咨询
③ 南县本地Q355E钢板 、南县本地Q420B钢板 、益阳南县就近Q355D耐低温钢板 产品性能稳定,质量可靠,且具性价比
④能够按时完成客户 南县本地附近Q890D钢板 、益阳南县就近高强度钢板 订单,根据客户需求提供技术 益阳南县就近Q550D钢板 、南县Q690E钢板 产品调整和个性化定制


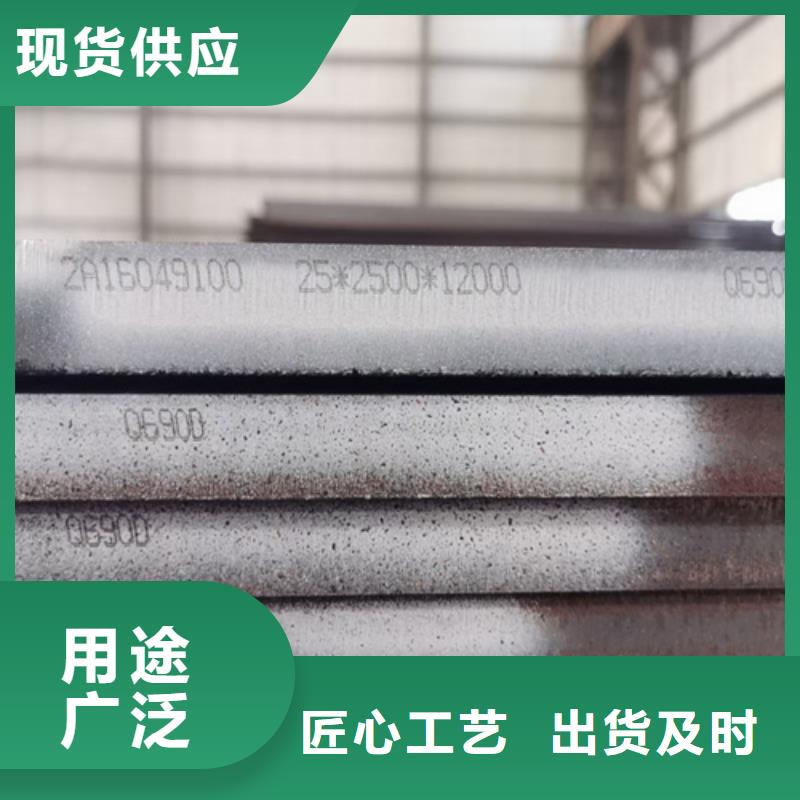
Q550D高强钢板表面质量要求钢板表面不应有气泡、益阳南县本地结疤、益阳南县本地裂纹、益阳南县本地折叠、益阳南县本地夹杂和压入氧化铁皮等影响使用的有害缺陷。钢板不应有目视可见的分层。钢板表面允许有不妨碍检查表面缺陷的薄层氧化铁皮、益阳南县本地铁锈及由于压入氧化铁皮和轧辊所造成的不明显的粗糙、益阳南县本地网纹、益阳南县本地麻点、益阳南县本地划痕及其他局部缺欠,但其深度不应大于钢板厚度的公差之半,并应保证钢板允许的小厚度。钢板表面缺陷允许用修磨等方法,清理处应平滑无棱角,清理深度不应大于钢板厚度的负偏差,并应保证钢板允许的小厚度。Q550D钢钢板应用范围Q550D钢高强度板,强度高,特别是淬火+回火状态有较高的综合力学性能。主要用于大型船舶,桥梁,电站设备,中、益阳南县本地高压锅炉,高压容器,机车车辆,起重机械,矿山机 械及其他大型焊接结构件。


高强钢板焊接施工工艺及焊接工艺参数的选择3.1焊接施工工艺工件尺寸定位--点固焊--预热--焊口施焊--自检--焊后热处理--无损检测3.2 焊接工艺的选择3.2.1 焊接方法和材料的选用主要采用二氧化碳气体保护焊,焊丝使用德国进口的特殊焊丝TUnionGM 100。3.2.2 装配定位焊由于 Q690D 高结构钢的淬硬性及结构应力,定位焊时就应预热,且定位焊缝应具有足够的强度,防止定位焊裂纹。建议定位焊缝的长度不小于50mm,板厚在 20mm 以内时单道定位焊,板厚超过 20mm 时,定位焊缝至少应焊两道。3.3.3 预热温度 层间温度及后热Q690D 高结构钢的预热温度 80℃~200℃,定位焊处的预热温度比正常焊前的预热温度高 50℃左右,板厚 20~40mm 之间预热温度大约为65℃左右,板厚 40~65mm之间预热温度大约为 100℃,板厚超过 65mm预热温度大约为 150℃左右,层间温度不能低于预热温度但不能大于 250℃。预热范围,一般按焊缝一侧宽 50~100mm。预热温度的测量点,按DIN32524 要求应在工件表面上距坡口边缘4Xt、益阳南县本地但不超过30mm的地方,并且是在电弧进行方向的前方50~200mm处。应避免电弧对测温数据的影响。层间温度可直接在前道焊缝上测量。后热采用缓冷的工艺措施,步在 250℃~300℃持续保温不低于6小时,第二步用石棉包敷 4~8 小时自然冷却到室温,冬季气温相对较低可延长包敷时间,防止焊缝出现裂纹。3.3.4 焊接工艺参数不应采用大线能量焊接,充分利用窄焊道,薄层焊,多层多道的焊接工艺,实际生产中根据需要选择合适的焊接电流,电弧电压,焊接速度等。3.3.5 焊前清理和焊接顺序焊前应仔细坡口周围母材表面上的油、益阳南县本地水等污物。必要时用酒精或其它清洗剂清理焊口;采用合理的装配和焊接顺序,改善焊件应力状态。3.3.6 锤击焊缝区当焊缝金属冷却过程中(温度在100℃~250℃区间),用小锤轻敲焊缝使金属展开,可以减少应力 1 /2~1/4,对多层焊,除层和一层焊缝外,其余都要锤击。4 结束语Q690D 高强度结构钢主要将在以后的刀盘制做中会有广泛的应用,通过对 Q690D 高强度结构钢的焊接工艺分析,在焊接过程中应根据实际应用场合选择合适的焊接材料、益阳南县本地焊接工艺以及焊接方法。同时还应注意在焊接过程中容易出现的问题,应考虑到各方面的因素做好防止措施,正确施焊确保优良的焊接质量。


高强钢板,Q690E高强钢板 厂家自营,【多麦金属】高锰耐磨耐候钢板生产厂家(益阳市南县分公司)为您提供高强钢板,Q690E高强钢板 厂家自营产品案例,联系人:朱经理,电话:【19963572572】。